製品
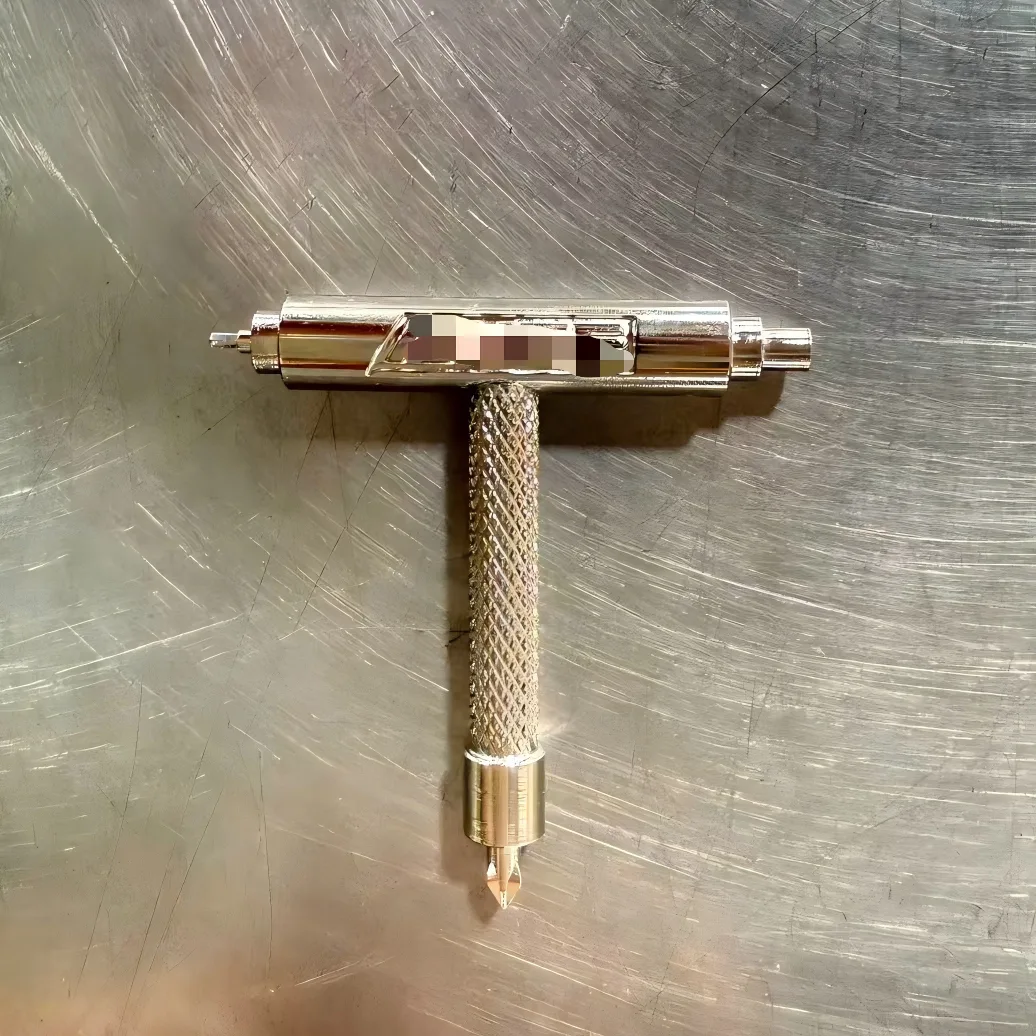
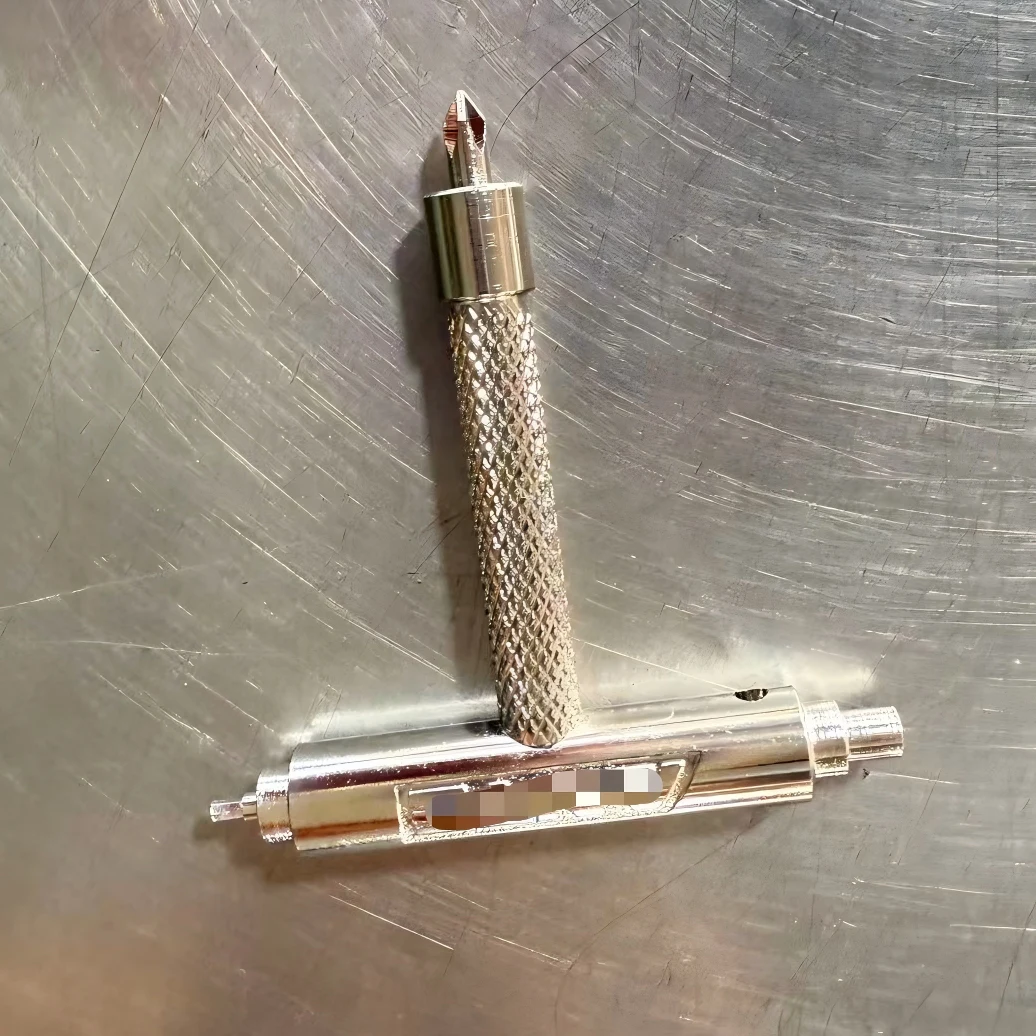
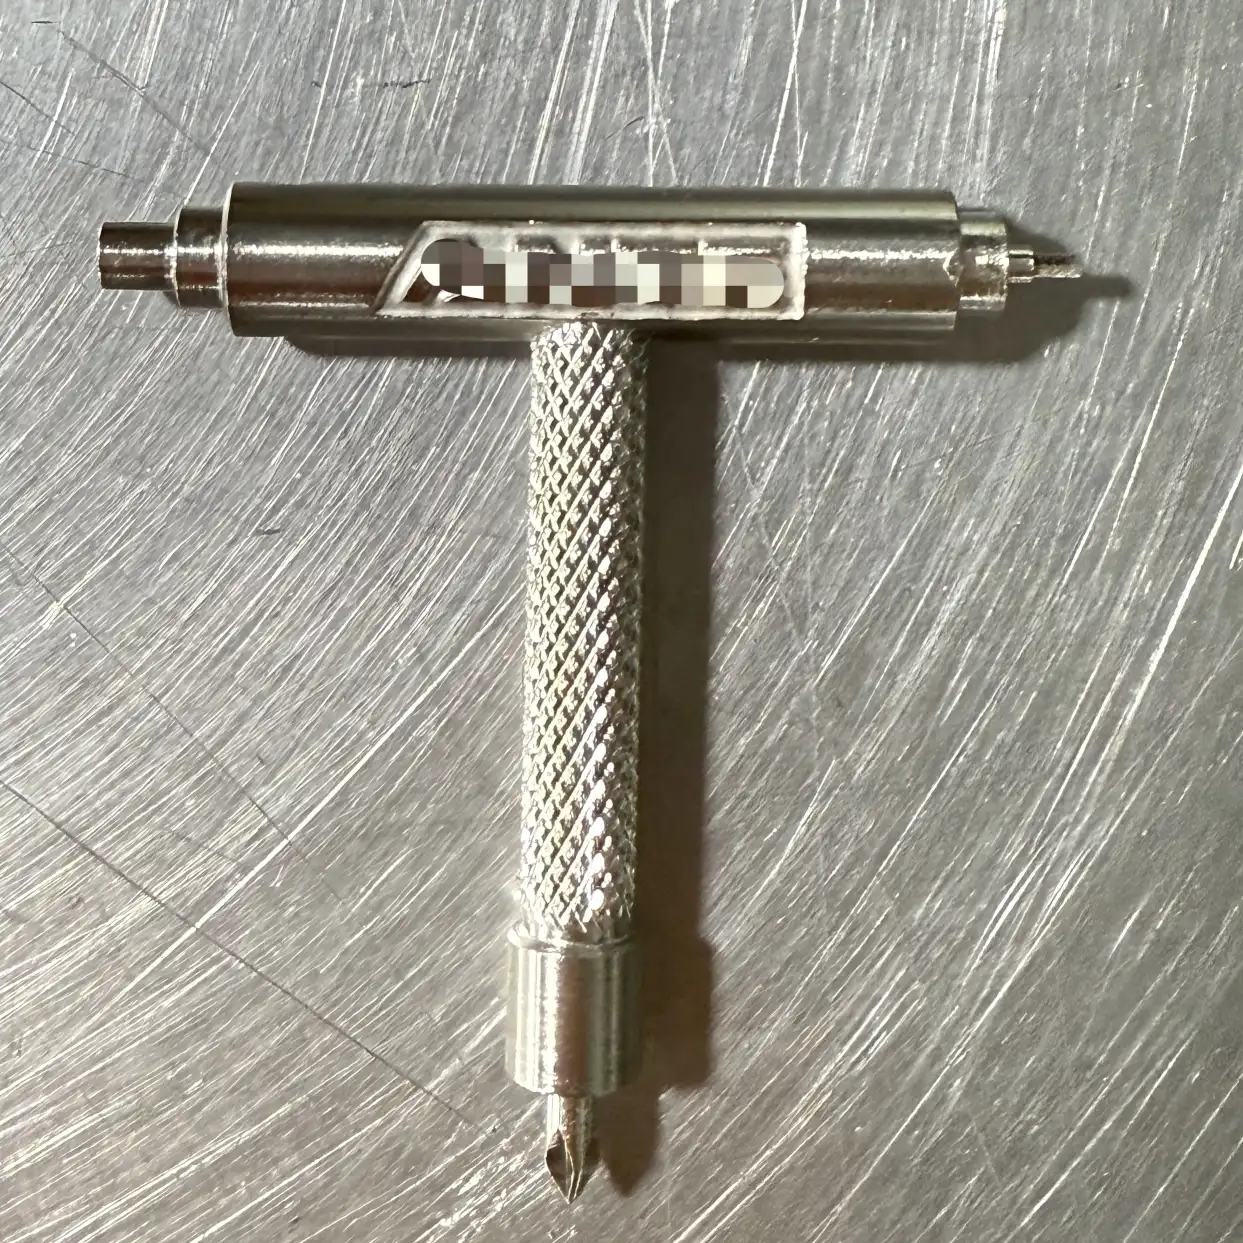
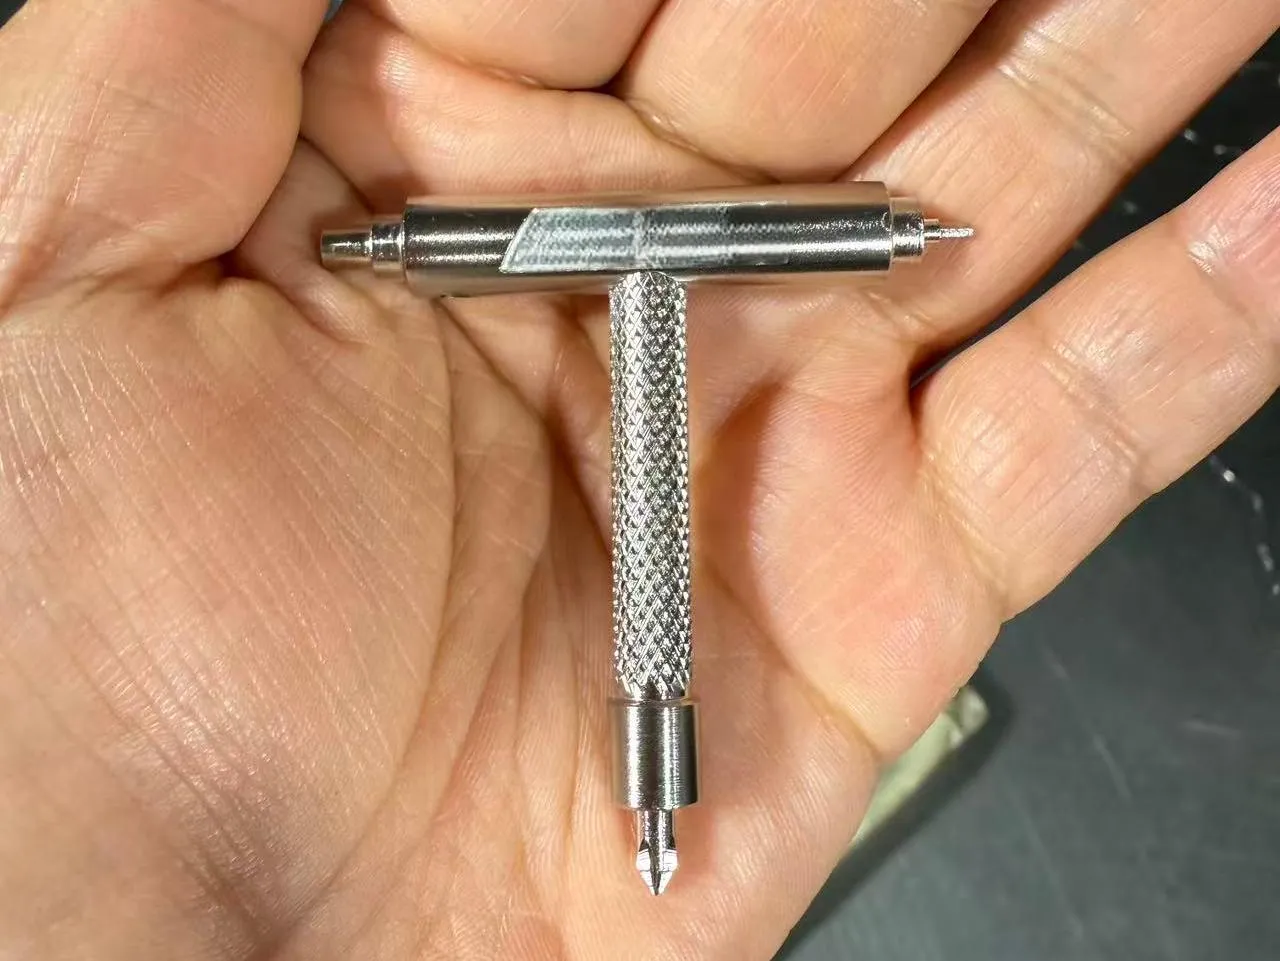
機械用ステンレス鋼ローレット T ハンドル工具
  • 機械用ステンレス鋼ローレット T ハンドル工具機械用ステンレス鋼ローレット T ハンドル工具
  • 機械用ステンレス鋼ローレット T ハンドル工具機械用ステンレス鋼ローレット T ハンドル工具
  • 機械用ステンレス鋼ローレット T ハンドル工具機械用ステンレス鋼ローレット T ハンドル工具

機械用ステンレス鋼ローレット T ハンドル工具

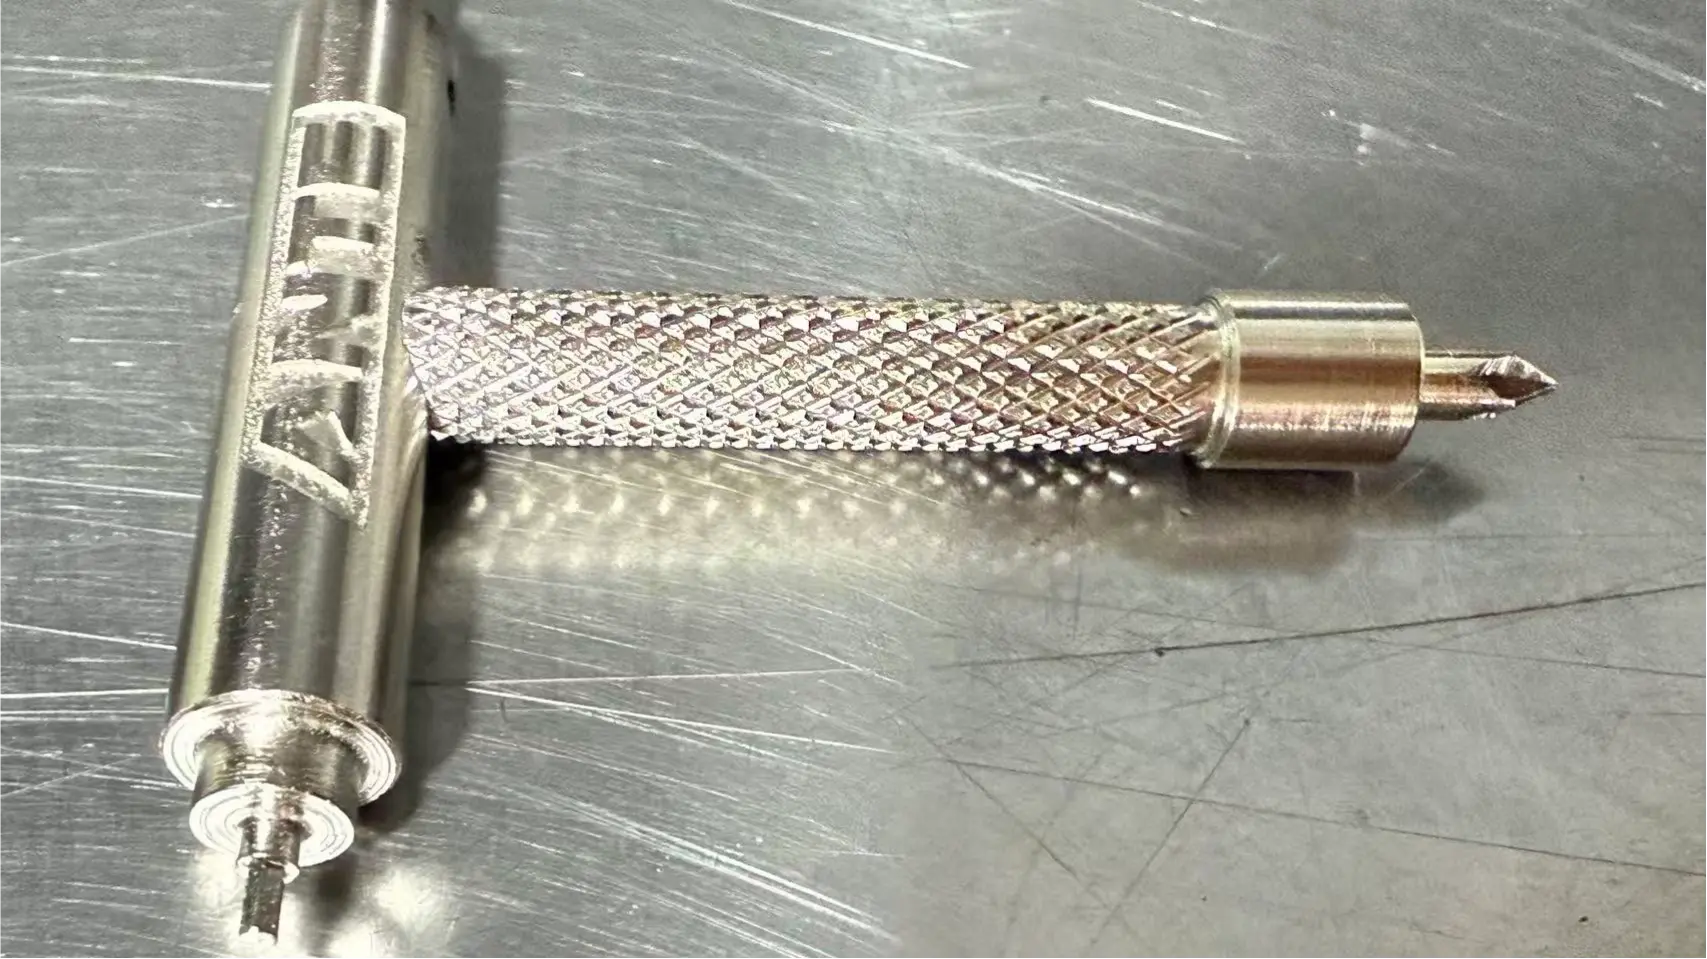
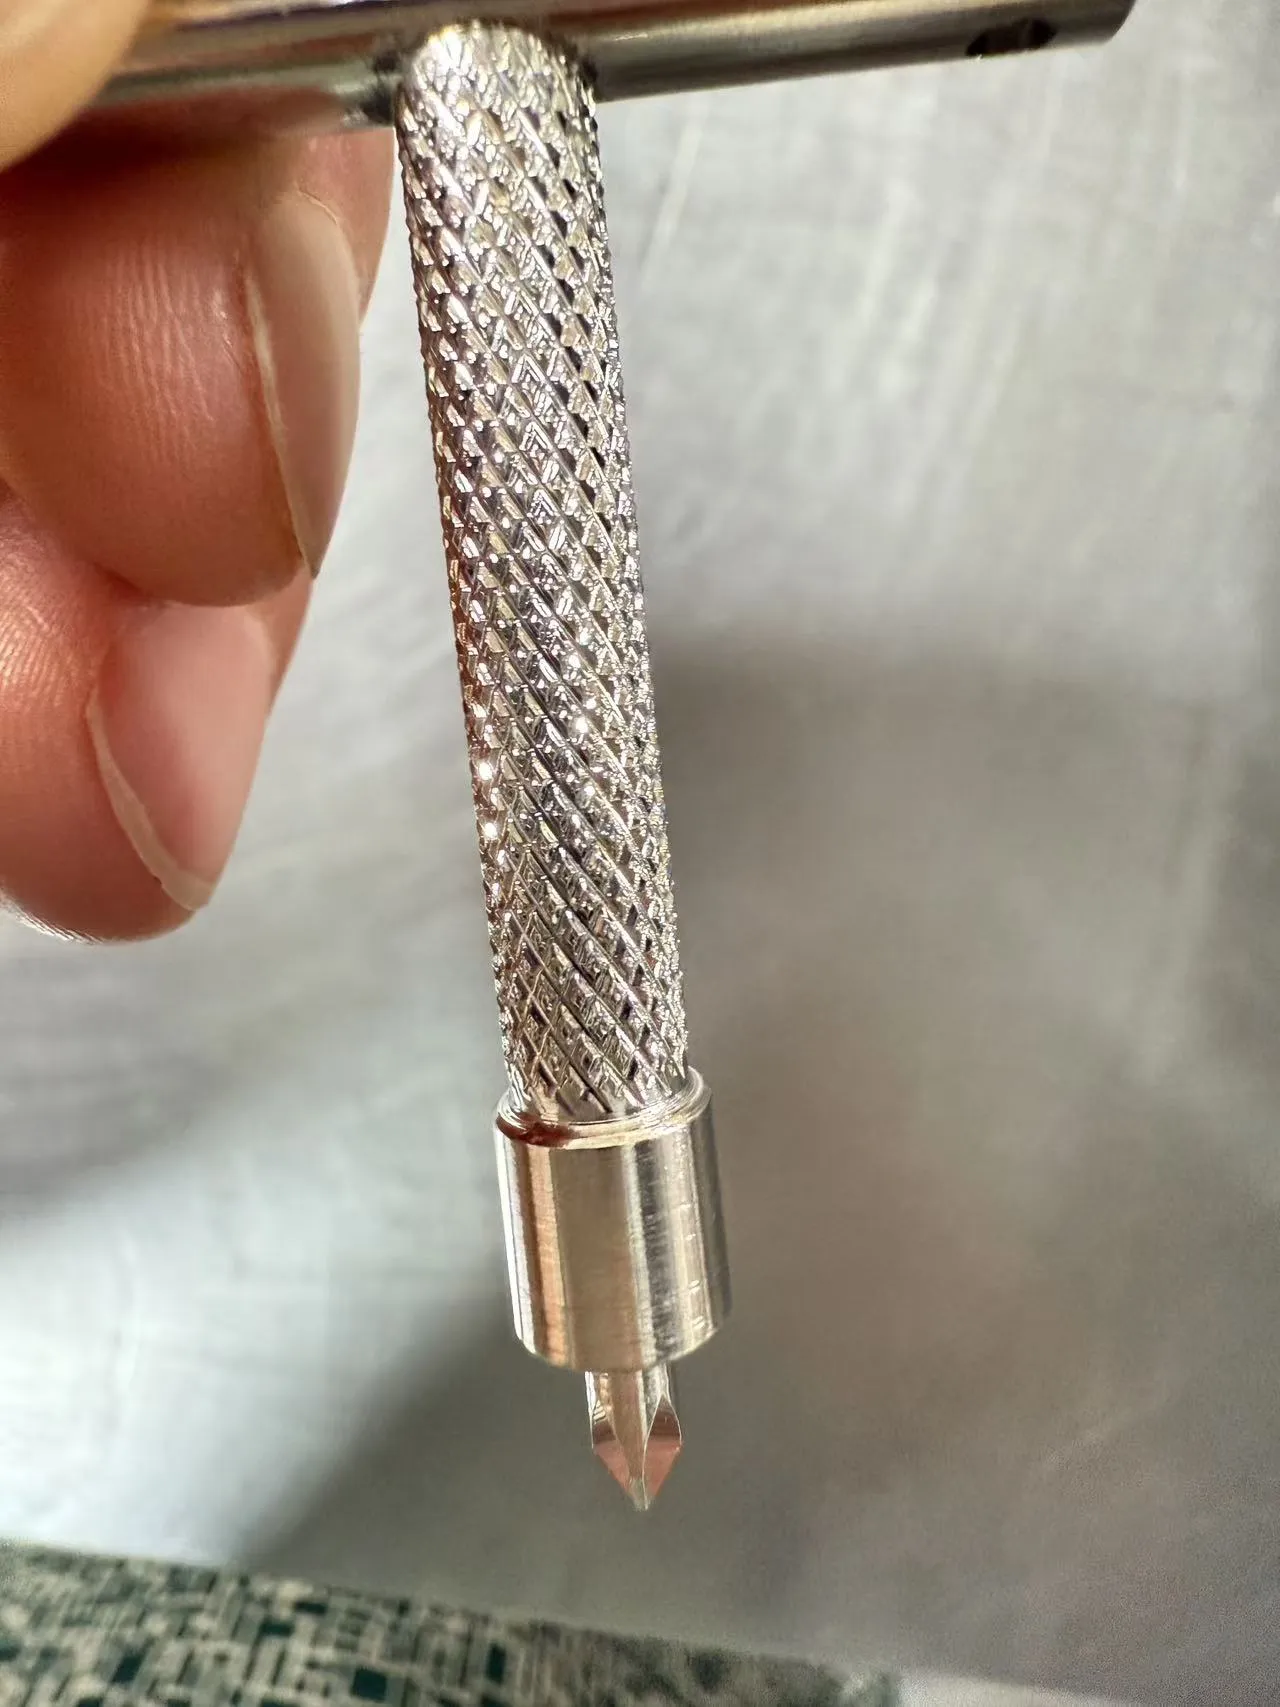
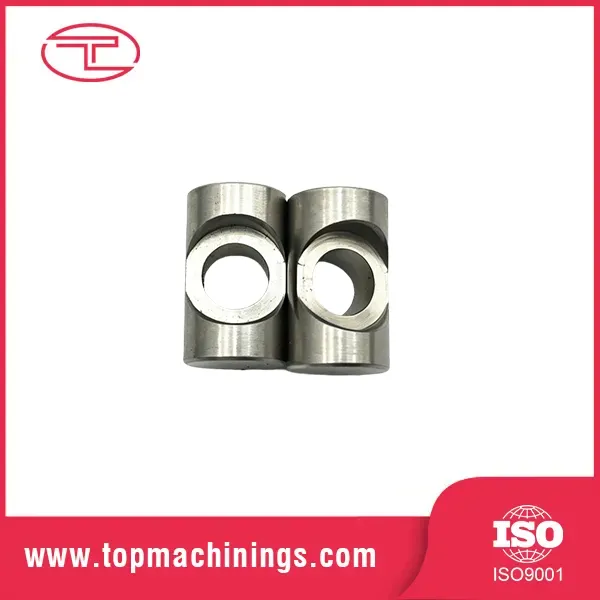
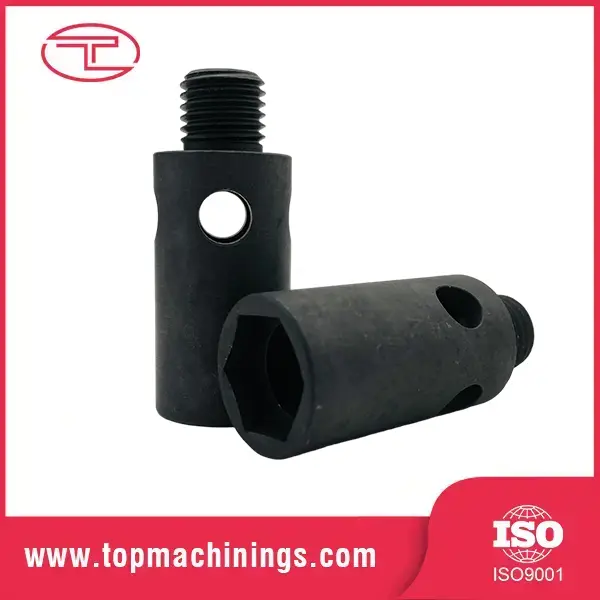
Tuoyuan Metal は、青島の中国工場で機械用のステンレス鋼ローレット T ハンドル工具を製造しています。高速 CNC 旋盤で 1 回の回転セットアップでローレット、スレッド、ショルダーを切削し、シャンク径を ±0.01 mm に保ち、ストレートまたはダイヤモンド パターンを DIN 82 に準拠させます。大量注文の場合は、材料証明書と 48 時間の品質応答を付けて発送します。見積のために図面を送信します。
    評価: 5.0
    (評価数: 1)

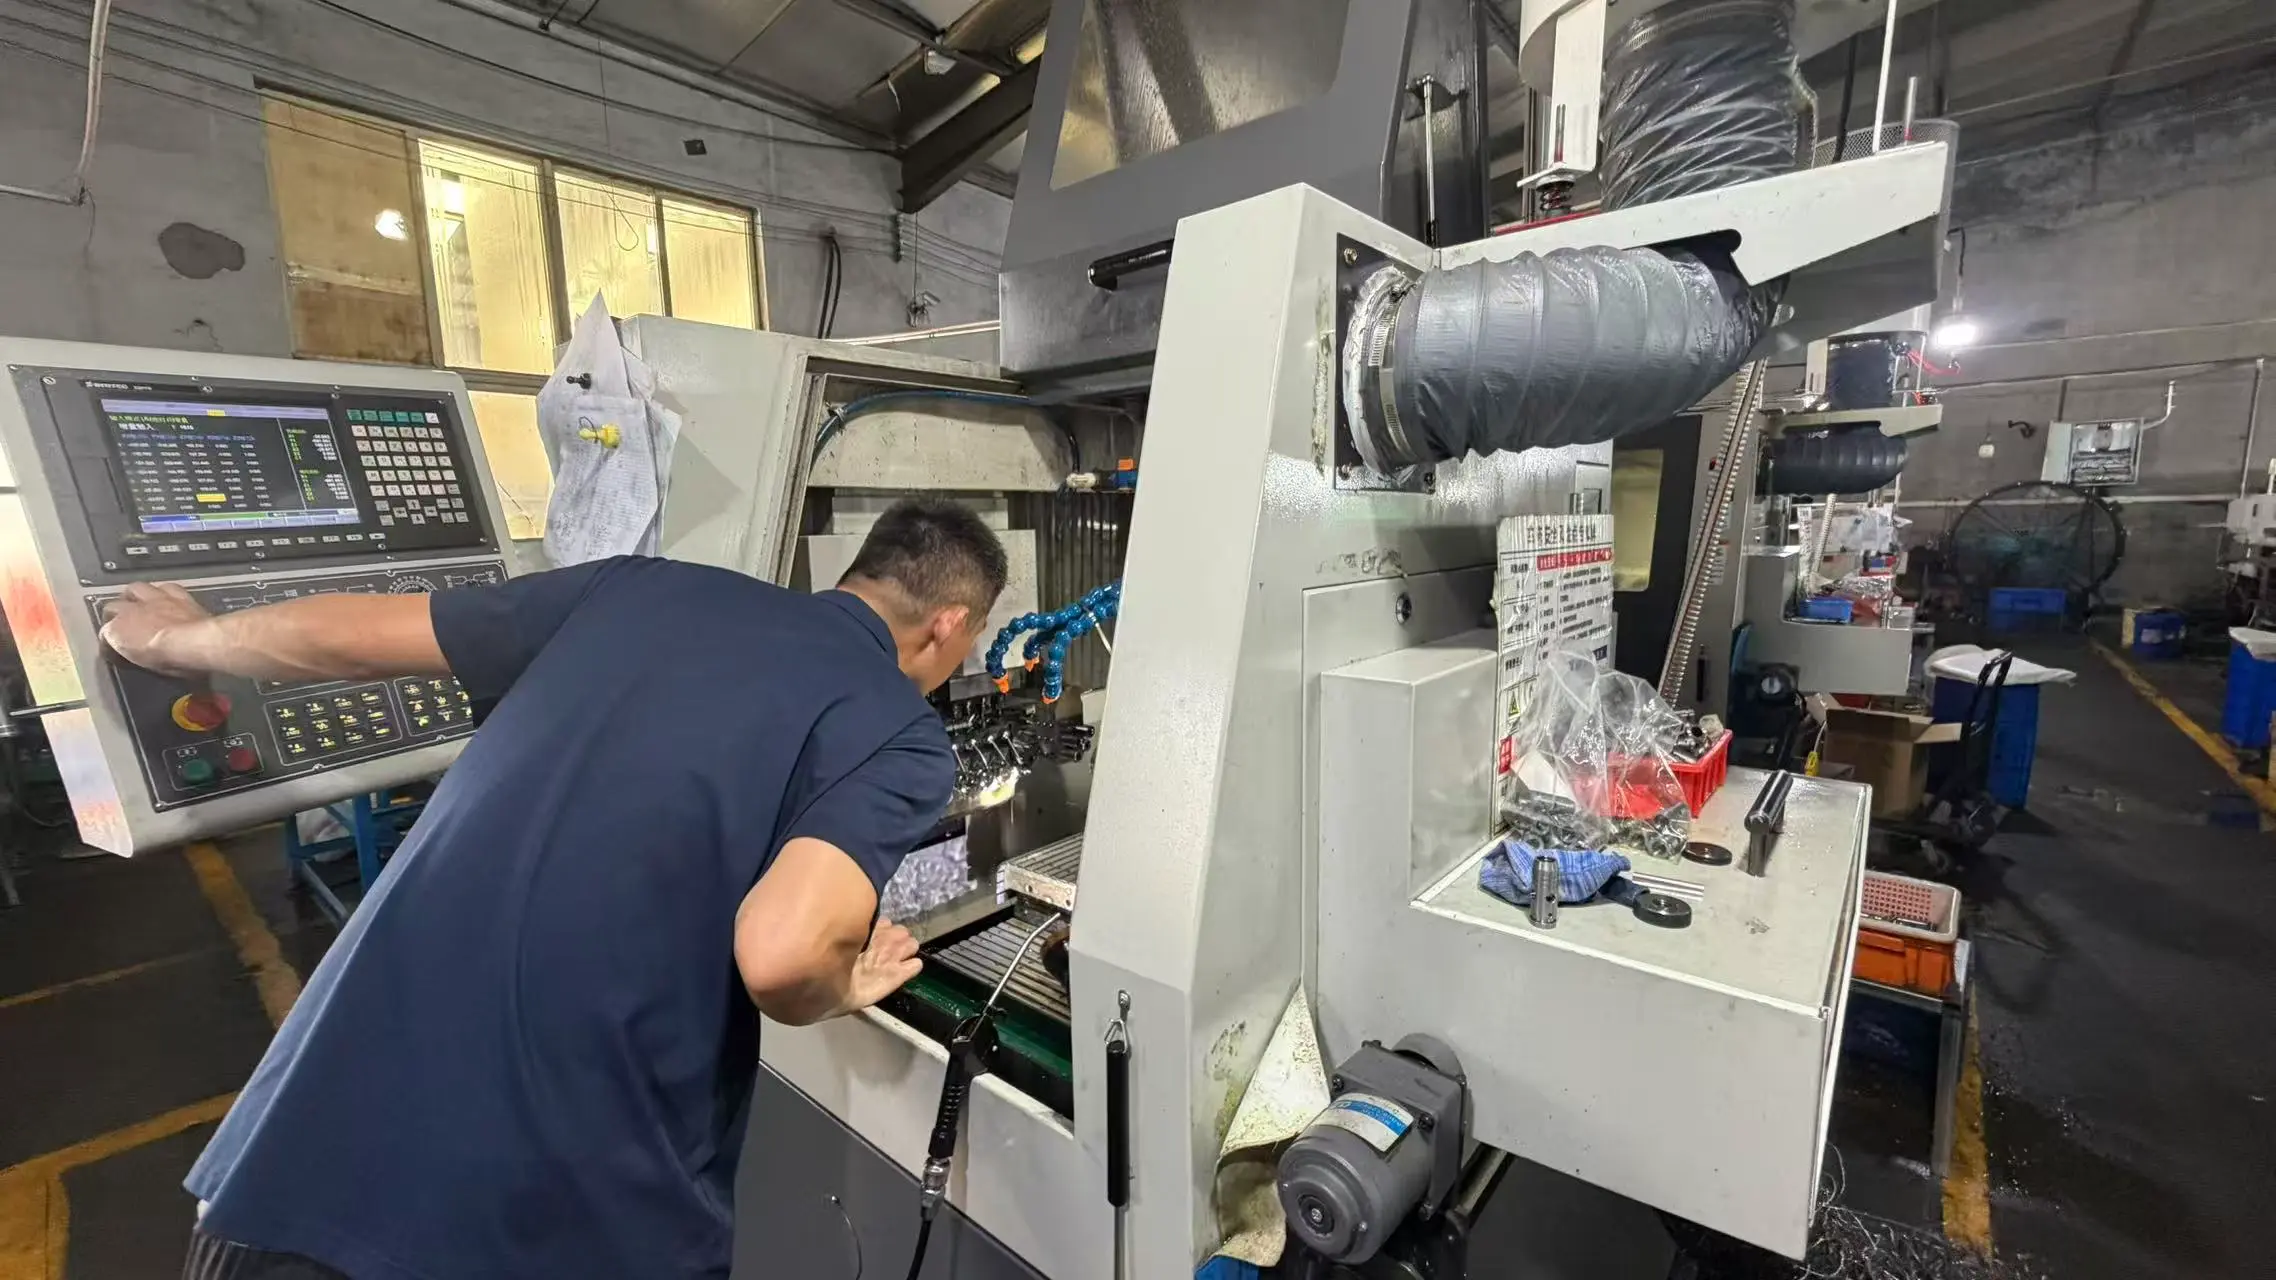
    拓源金属同社は、中国工場で、未加工のバーから梱包されたカートンまで、機械用のステンレス鋼ローレット T ハンドル ツールを 1 つのワークショップで製造しています。シャンクはグリップを形成するのと同じ設定で回転およびねじ切りされるため、座面はねじ軸に対して直角を保ちます。カタログではなく図面からお見積りし、3~5日でサンプルを作成し、MOQ、価格ブレイク、リードタイムを見積書で確認します。

    主な利点

    ・油のついた手でも握りやすいグリップ

    パターンはカットではなくロール状に加工されているため、クレストは硬く保たれ、不動態化後もテクスチャーが機能し続けます。手袋や指に油を付けたオペレーターでも、滑ることなく最後の 4 分の 1 回転を加えることができます。


    ・接合部の一体強度

    図面が許せば、バーとシャンクは 1 つの棒材から作られます。トルクがかかる部分には、溶接、圧入、緩めるための接合部がありません。


    · バッチごとに繰り返すスレッド

    ねじは実行中に一定の間隔でゴー/ノーゴーゲージで測定されるため、サンプルで承認されたねじが箱に到着するねじとなります。


    · 洗浄と屋外での使用のために作られています

    304 および 316 部品は機械加工後に不動態化されます。このパターンは、液体を表面に保持するのではなく、排出する場所を与えます。


    · 3 ~ 5 日でサンプリング

    製造オーダーを確定する前に、お客様の図面から機械加工を行い、最初の製品を切断し、測定値とともに送信します。


    ・設計変更なしで置き換え可能

    シャンクは図面にねじ込まれているため、通常、部品は既存の機械、治具、またはタンク継手に差し込まれます。


    · カタログではなく、1 つの図面ファミリー

    複数の治具または機械タイプを実行する場合、共通のローレットピッチと長さを持つ 1 つの図面ファミリーに範囲が統合されるため、オペレーターは部品を混同することがなくなります。

    技術データ

    パラメータ 標準範囲
    名前 機械用ステンレス鋼ローレット T ハンドル工具
    材料 303、304、316 ステンレス (図面ごと)
    シャンクねじ M4 - M16 メートル法。 UNC / UNF リクエストに応じて
    シャンク径 3mm~25mm
    グリップバー径 8mm~40mm
    グリップの長さ 25mm~120mm
    全長 40mm~250mm
    寸法許容差 ±0.01mm標準。選択したフィーチャーで ±0.005mm
    ローレットパターン DIN 82 に準拠したストレート、ダイヤモンド、またはヘリカル
    表面仕上げ 機械加工時 Ra 0.8 ~ 1.6 μm。リクエストに応じて研磨
    表面処理 パシベーション、研磨、ビードブラスト、メッキ
    検査 ねじゲージ、三次元測定機、工具顕微鏡、粗さ計
    品質システム ISO 9001;ご要望に応じて SGS / TUV 検査


    これらのグリップが取り付けられている場所

    バイヤーは、プラントおよび機器全体の手動締め付けおよび調整ポイント用にこのパターンを注文します。

    1.機械ガード、ドア、点検カバーのロックレバー

    2.スライド、レール、ガイドウェイの調整グリップ

    3.溶接および組立治具のホールドダウンクランプ

    4.タンク、ポンプ、配管のドレン、ベント、ブリードプラグ

    5.元のプラスチックグリップがひび割れた場合のレトロフィットハンドル

    6.ツーリングプレート上のハンドルのインデックスと位置決め

    ローレットと糸の切り方

    パーツがアセンブリ内で機能するかどうかは 4 つのポイントで決まります。機械用のステンレス鋼のローレット T ハンドル ツールでは、ねじ山が問題になることはほとんどありません。グリップ、シート、バーの直径が問題となります。


    パターンの種類:ストレートローレット (DIN 82 RGV) は回転方向に最も強くグリップします。ダイヤモンドローレット加工により、引っ張っても滑りにくくなっています。ヘリカルは 2 つの間に位置し、多くの場合、バーが戻り止めに対して割り出しを行う必要がある場所に位置します。


    Pかゆみと深さ:通常0.5mm~1.0mmピッチで加工しております。粗いピッチはより強力にグリップしますが、より多くの成形圧力が必要であり、これは細いバーでは重要です。 304 では材料がすぐに加工硬化するため、パス数とクーラントを制御します。


    ローレット加工後の直径:材料は除去されるのではなく移動するため、外径は大きくなります。完成したクレストが図面上に配置されるように、ロールの前にブランクのサイズを調整し、クレストの直径を検査します。


    ショルダーとシート:バーの下側が座面になります。ねじ軸に対して0.05mm以内に直角に保持すると、締め付け時のハンドルのぐらつきが止まります。


    グリップの長さ:バー径の2~3倍は手締めに適しています。長いバーは​​少ない力で回転しますが、負荷がかかると曲がります。そのため、目標トルクを教えてください。セクションを確認します。

    鋼種と表面オプション

    グレードは価格表ではなく関税に従います。当社では、最も頻繁に使用されるグレードを棒材として保管しているため、最初のサンプルが工場への納品を待つ必要はありません。

    学年 選ばれる理由 典型的な義務
    303 (1.4305) 自由加工;硫黄は切り粉の切断とローレットの形成を助けます 大容量グリップ、小型クランプ、インデックスハンドル
    304 (1.4301) 一般的な耐食性。掃除が簡単 機械フレーム、食品周辺機器、実験器具
    316 / 316L (1.4404) モリブデンは塩化物や洗浄化学薬品に耐性があります 船舶用ハードウェア、化学プラント、乳製品、製薬
    4140合金鋼 シャンクが負荷を受ける部分の硬化強度 重量クランプ・プレス治具(メッキ)


    作っているお店の様子

    機械用のステンレス鋼ローレット T ハンドル工具の図面に記載されているすべての作業は、青島市即墨区にある 1 つの工場で行われています。業務の買い取りは行われないため、サプライヤー間に品質の差はありません。

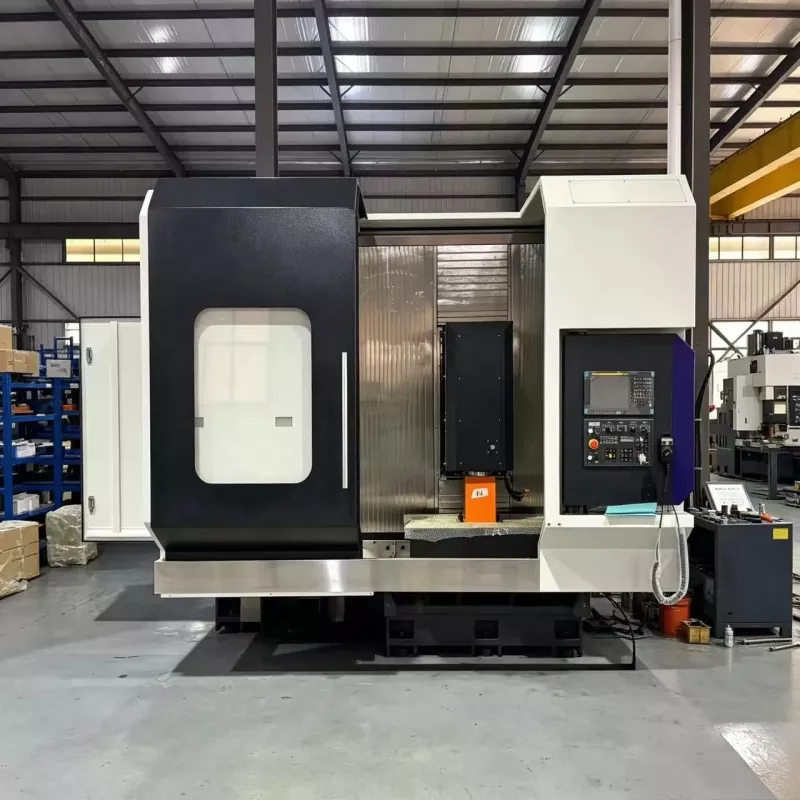
    装置:ダブルスピンドルセンタードリリング旋盤10台、高速精密CNC旋盤20台、マシニングセンター5台、自動旋盤30台。


    フットプリント:社内の不動態化、研磨、メッキラインを備えた 5,000 平方メートルの標準ワークショップは、ERP システムで管理されています。


    処理順序:バーカット - 旋削とローレット加工を 1 つのセットアップで行う - ねじ切り - バリ取り - 不動態化 - 検査 - 梱包。


    品質システム:ISO 9001。ご要望に応じて SGS または TUV 第三者検査を手配します。


    容量と在庫:年間生産量は1億個を超える精密金属部品で、リピーター向けに予定在庫を保有しています。

    使用、手入れ、現場での交換

    手動式のフィッティングは、図面ではなく、1 年間のシフト後にどのように動作するかによって評価されます。

    · ロールパターンは、カットパターンのように滑らかに摩耗しません。グリップが外れてしまった場合は、通常の使用ではなく、ハンマーやパイプレンチで山を平らにしました。

    · 再度取り付ける前に、ネジ山と座面を拭きます。シートの下に砂が溜まるとハンドルが再び緩んでしまう

    · 洗浄装置では、ステンレスのねじ山はめっき鋼とは異なるため、最初の 1 週間後に気密性を再確認し、その後は整備間隔ごとに再確認してください。

    ・棚上の器具ごとに予備を 1 つ保管してください。同じ図面ファミリからのものである場合、デザインを変更することなく交換用のスレッドが挿入されます。

    作業時のハンドトルクを教えてください。その下で曲がらないバーの長さを確認します。

    ハンドル上で重要なものを測定する

    3 つの測定により、グリップが手に正しくフィットし、使用中にトルクを維持できるかどうかが判断され、3 つすべてが記録されます。

    ・ローレット加工後の山径はロールで外径が伸びるため、仕上がり寸法は図面通りとなります。

    · ねじピッチ直径とフランク形状は、感触ではなく合否ゲージで検証されます。

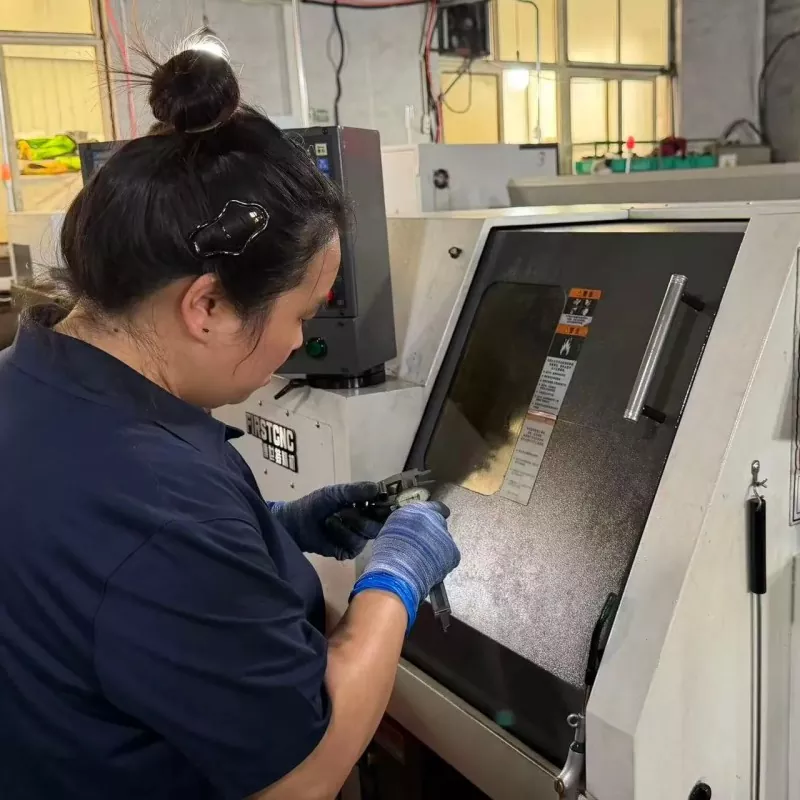
    · シャンクと座面の間の振れは三次元測定機でチェックされ、0.02mm に保持されます。

    · ローレットピッチと山幅、サンプル部品の工具顕微鏡で測定

    · ねじ山の表面仕上げ。ねじ山の摩擦はトルクレンチで測定されるものであるため

    クライアント事例: 米国の工具店

    米国の工具店から、図面ではなく問題について相談を受けました。溶接治具のハンドルは 3 社のベンダーから購入していましたが、グリップが合わなかったため、オペレーターは間違ったハンドルに手を伸ばし続けていました。範囲を 1 つの図面ファミリーに統合し、ローレットのピッチと長さを標準化し、各グリップに治具番号をレーザーマーキングしました。最初の出荷には 14 の部品番号が含まれていました。彼らの購買担当者は次のように書いています。「グリップはサンプルと同じで、マーキングにより床での取り違えはなくなりました。」再注文は数量を記載した 1 通のメールで行うことができます。」

    よくある質問

    Q1:機械用ステンレス鋼ローレットTハンドル工具の模様はどれを指定すればよいですか?

    A: 手で回す部分にはストレートローレット、作業者が引っ張る部分にはダイヤモンドローレットがあります。ハンドトルクをお送りいただき、お見積りとともに推奨ピッチとバー径をご提案させていただきます。


    Q2: ねじ部とグリップを同心加工することはできますか?

    A: はい。 1 回のセットアップで両方を回すと、座面がねじ軸に対して直角に 0.05 mm 以内に、シャンクの振れが 0.02 mm に保たれ、両方とも CMM で検証されました。


    Q3: 相手のナット、ワッシャー、スプリングピンは供給されますか?

    A: 承ります。同じ旋盤が相手のハードウェアを製造しているため、同じねじクラスに適合するナット、ワッシャー、保持ピンを備えたキットとしてハンドルを見積もることができます。


    Q4: 最低発注量と納期はどれくらいですか?

    A: MOQ はバーのサイズと工具が必要かどうかによって異なります。どちらも見積書で確認されています。サンプリングには 3 ~ 5 日かかり、生産ロットは 7 ~ 15 営業日で出荷されます。


    Q5: 各部品に弊社の番号を記入していただけますか?

    A: はい。 OEM プロジェクトではバーエンドまたは座面へのレーザーマーキングが利用でき、バッチのトレーサビリティをお客様側で簡単に維持できます。機械用ステンレス鋼ローレット T ハンドル ツールのボリューム価格は、バーのサイズとマーキング要件に従います。

    お問い合わせを送信
    連絡先情報
    精密旋盤部品、精密機械加工部品、CNC 機械加工部品、または価格表に関するお問い合わせは、メールに残してください。24 時間以内にご連絡いたします。
    評価:
    5.0
    X
    当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。 プライバシーポリシー
    拒否する受け入れる